При порошковой покраске металла можно получить как очень качественное и долговечное покрытие, так и множество дефектов, если нарушить технологию. Для заказчика важно понимать, какие ошибки встречаются чаще всего и по каким признакам можно оценить уровень цеха ещё до заключения договора. От этого напрямую зависит внешний вид изделий, срок службы покрытия и необходимость переделок за дополнительные деньги и время.
Один из распространённых дефектов порошкового покрытия – проблемы адгезии, когда краска плохо держится на металле и может отслаиваться, вспучиваться или скалываться при незначительных ударах. Чаще всего это связано с плохой подготовкой поверхности: не до конца удалены масло и жир, остались следы коррозии, старой краски или загрязнения после производства. В промышленных условиях для предотвращения таких проблем используют обезжиривание, промывку, абразивную или дробеструйную обработку и химическую подготовку (например, фосфатирование стали). Заказчику имеет смысл прямо спрашивать, как именно подготавливают металл перед покраской и используются ли для этого специальные линии или ванны, а не только ручное протирание растворителем.
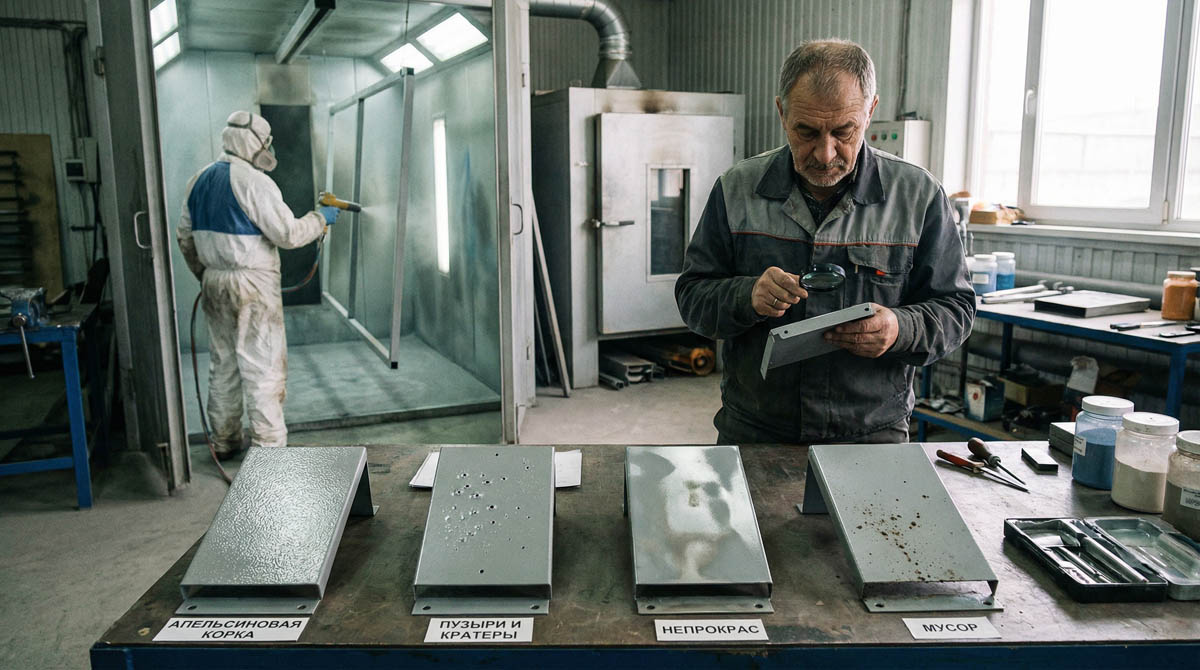
Другой заметный для глаза дефект – шагрень, кратеры, поры, «очки» и включения на поверхности. Часть этих эффектов допустима, если так задумана фактура, но при гладкой покраске это обычно брак. Причинами могут быть пыль и грязь в камере, остатки влаги или масла на детали, неправильная фильтрация сжатого воздуха, а также несоблюдение рекомендаций по хранению порошка (например, излишняя влажность). На готовом изделии такие дефекты выглядят как мелкие ямки, точки, соринки под плёнкой. Косвенный признак хорошего цеха для заказчика – чистые камеры, наличие фильтров и аккуратные условия хранения материалов, без открытых мешков с порошком в пыльном помещении.
Неровная толщина слоя и «полосатость» покрытия – ещё одна типичная проблема. В одних местах краска может быть толще, в других – тоньше, что иногда видно по отличию оттенка или по разной фактуре, а также по просветам на кромках. Причиной могут быть неверные настройки пистолета, неправильный подбор подвеса изделия, слабая квалификация оператора или попытка сэкономить на количестве порошка. Для заказчика это выливается в нестабильный внешний вид партии: изделия вроде бы одного цвета, но смотрятся по‑разному. При выборе исполнителя полезно обратить внимание на уже окрашенные образцы: градиентов, пятен и просветов на кромках быть не должно.
Перегрев или недогрев в печи могут приводить к изменению свойств покрытия. Недогрев даёт мягкую, не до конца полимеризованную плёнку, которая хуже держится, легче царапается и может быстрее разрушаться под воздействием воды и химических веществ. Перегрев способен вызвать изменение оттенка для некоторых цветов, ухудшение глянца или пересушивание слоя. Производители порошковых красок указывают конкретную температуру металла и время выдержки (часто в диапазоне около 160–200 °C по металлу, с точными параметрами в техническом описании), и отклонение от этих значений ухудшает результат. Заказчику стоит уточнять, есть ли у цеха термоконтроль и соблюдаются ли режимы в соответствии с данными производителя, а не «на глаз».
Ещё одна группа проблем связана с геометрией изделий и их подвесом в камере и печи. Если изделия подвешены слишком плотно, детали закрывают друг друга, и на теневых участках могут появляться непрокрасы и тонкий слой, который хуже защищает от коррозии. На сложной форме (решётки, сложные каркасы) при неправильной расстановке и настройке оборудования также возможны зоны со слабой окраской. Для заказчика это означает, что нужно обсуждать с цехом не только цвет и цену, но и способ развески изделий, особенно если конструкция сложная. Компании с опытом обычно сразу подсказывают, где нужно изменить конструкцию или добавить отверстия для удобного подвеса.
Иногда заказчик сталкивается с тем, что цвет партии изделий не совпадает с ожидаемым оттенком или внутри одной поставки видна разница по цвету между отдельными деталями. Причины могут быть разные: использование порошка от разных поставщиков под одним номером без проверки, изменение толщины слоя (что может визуально влиять на восприятие цвета), отличия в условиях полимеризации. Каталог RAL задаёт стандарт для цвета, но фактический вид может различаться в зависимости от производителя порошка и фактуры (мат, глянец, текстура). Чтобы избежать недоразумений, заказчику полезно согласовывать образцы выкраски и по возможности требовать использования одной и той же серии порошка на весь объём.
Отдельно стоит упомянуть проблемы, связанные с покраской оцинкованной стали и алюминия. Если не учесть особенности этих материалов и ограничиться только «обычным» обезжириванием, покрытие может отслаиваться или образовывать пузыри. Для этих оснований используют специальные схемы подготовки поверхности и соответствующие типы порошковых красок, о чём производители материалов прямо пишут в технической документации. Заказчику, который сдаёт на покраску оцинкованные изделия или алюминиевые профили, стоит уточнять у исполнителя, есть ли у него опыт именно с такими материалами и какие технологии он применяет для их подготовки.
Для минимизации рисков брака полезно заранее обсудить с подрядчиком несколько вопросов: как организована подготовка поверхности, какое оборудование используется для нанесения и запекания, как контролируется толщина покрытия и цвет, есть ли регламенты по режимам полимеризации. Признаком серьёзного подхода часто является наличие прописанных технологических карт, использование материалов известных производителей, аккуратные и чистые производственные зоны. Для заказчика такие детали важны не меньше, чем стоимость за квадратный метр, потому что переделка некачественного покрытия обычно обходится дороже, чем изначально выполненная работа по правильной технологии.
Если вы хотите снизить вероятность ошибок и дефектов в своём заказе, имеет смысл попросить у компании примеры уже выполненных работ, которые какое‑то время эксплуатируются в условиях, близких к вашим: на улице, в производственном помещении, в офисе. По виду таких изделий можно понять, насколько хорошо покрытие держится, есть ли сколы, ржавчина, выгорание цвета или отслоения. Также полезно заранее согласовать, что будет считаться нормой, а что браком, и как выполняется приёмка: по визуальному осмотру, по толщине слоя, по цвету. Такой подход помогает избежать недопонимания и получить порошковое покрытие, которое действительно отвечает ожиданиям по качеству и сроку службы.